lunes, 28 de enero de 2013

ALEACIONES UTILIZADAS EN EL AUTOMÓVIL

En esta entrada vamos a identificar las aleaciones que podemos encontrar en el automóvil, así como los lugares donde se encuentran.
En el automóvil encontramos diferentes materiales, estos se diferencian en materiales férricos, y no férricos. 
Estos últimos son utilizados generalmente en la industria automotriz, en piezas que soportan un movimiento. 

Las aleaciones son utilizadas, para mejorar alguna de las propiedades que tiene el material, o conseguir alguna propiedad nueva. Además de mejorar la durabilidad de los materiales,ya que las aleaciones de los materiales también pueden evitar la oxidación y/o corrosión. Esta propiedad es muy importante, sobre todo para los objetos que se encuentran a la intemperie.
Sin embargo es necesario saber diferenciar entre oxidación , y corrosión:
   
    1.-  Oxidación: La oxidación es el proceso mediante el cual un metal, o un compuesto químico reacciona con el oxígeno, dando lugar a un cambio de propiedades. Dicha reacción, que siempre es exotérmica, puede realizarse lentamente o bien de forma rápida. Si se realiza de forma rápida recibe el nombre de combustión.

2.-  Corrosión: La corrosión es el deterioro que sufren los metales, al interactuar con el medio que les rodea (aire, agua,...). A diferencia de la corrosión que se puede producir por múltiples agentes, la oxidación solo se produce por medio del oxígeno.


Aleaciones no ferrosas:
Los materiales que componen estas aleaciones, son el cobre, el aluminio, magnesio, níquel,...
    
     1.- Aleaciones de aluminio: Esta es la aleación más importante dentro de las aleaciones no ferrosas. 
La propiedades de estas aleaciones son: gran ligereza, endurecimiento por deformación, resistencia a la corrosión y precio relativamente bajo.

  • Aleación (Al-Cu): Estos son materiales que se pueden tratar térmicamente para mejorar sus propiedades. Además presentan una buena ductilidad, y alta resistencia a la tensión. El cobre en un rango entre 1 y 4 % se añade a veces a algunas aleaciones de aluminio para aumentar la resistencia, particularmente a elevadas temperaturas.
Aplicaciones: Pistones forjados*


  • Aleación (Al-Mn): Son aleaciones que a diferencia de las anteriores no se pueden tratar para modificar sus propiedades, también tienen una gran resistencia a la corrosión. Además presenta una buena soldabilidad.
Aplicaciones: Cárter*
  • Aleación (Al-Si): Las propiedades de esta aleación son: resistencia a la corrosión, y bajo coeficiente de expansión térmica.
Aplicaciones: Pistones forjados para vehículos termoplásticos.
  • Aleación (Al-Mg): La adición del magnesio en un intervalo entre 0,3 y 1 %da lugar a un aumento de resistencia, principalmente por precipitación mediante tratamiento térmico. Las propiedades que presentan estas aleaciones, son: Buena soldabilidad, resistencia a la corrosión y moderada resistencia en general.
Aplicaciones: Piezas extruídas, y conductos de aceite*


    2.- Aleaciones de magnesio: El magnesio es un metal ligero, que presenta una alta relación resistencia-peso, y fácil maquinabilidad.
Sin embargo no tiene gran resistencia a la corrosión. Se utiliza como elemento de aleación en Al, Zn, Pb y otras aleaciones no ferrosas
Aplicaciones: Algunas piezas en vehículos livianos, como: válvulas , engranajes de distribución, bridas, bastidores de cajas de transmisión , embragues, radiadores*


    3.- Aleaciones de cobre: El cobre sin alear lo podemos encontrar todos el sistema eléctrico del vehículo, formando parte del alternador, motor de arranque, cables*,...
Además de esto en el vehículo aparecen aleaciones del cobre,como:

  • Latón (Cu-Zn): El latón combina resistencia con alta ductilidad, esto le hace que sea un  material ideal para realizar operaciones de trabajo en frío. Sin embargo el latón es sensible a la corrosión.
  • Bronce: El bronce presenta una gran tenacidad, alta resistencia a la corrosión y bajo coeficiente de fricción.
Aplicaciones: Ejes, arandelas de sujeción,cojinetes, manguitos de bombas, discos de embrague,diafragmas y resortes*
    
    4.- Aleaciones de plomo: Las aleaciones a base de plomo presentan una alta densidad (11,36 gr/cm3), y un bajo punto de fusión. 
Estas aleaciones son maleables, presentan una baja resistencia mecánica, alta resistencia a la corrosión. Además poseen propiedades de lubricación, y una baja conductividad eléctrica.

Aplicaciones: Acumuladores eléctricos*

    5.- Aleaciones de cinc: Las aleaciones de cinc presentan un bajo punto de fusión, y baja resistencia a la corrosión.
Aplicaciones: Baterías*

VOCABULARIO EN INGLÉS:

Acumulador eléctrico: electric accumulator.
Alternador: alternator.
Arandelas: washer.
Bastidores de cajas de transmisión: racks of gearboxes.
Baterias: battery.
Bridas: flanges.
Cables: cables.
Cárter: carter.
Cojinetes: bearings.
Conductos de aceite: oil Passages.
Diafragmas: diaphragm.
Discos de embrague: clutch disc.
Ejes: axis.
Embragues: clutches.
Engranajes de distribución: gears of distribution.
Manguitos: sleeves.
Motor de arranque: starter.
Piezas extruidas: extrusions.
Pistones forjados: forged pistons.
Radiadores: radiators.
Resortes: springs.
Válvulas: valves.

jueves, 17 de enero de 2013

PRACTICA Nº19 (SOLDADURA TIG)

En esta entrada voy ha explicar los procesos que hemos llevado a cabo para realizar la practica con la máquina de soldar TIG.
La TIG es una máquina de soldadura por medio de arco eléctrico. Ésta presenta un electrodo de tungsteno a veces aleado con torio o zirconio, este material tiene una alta resistencia a las temperaturas elevadas que junto con la acción del gas de protección que la rodea hace que la punta del electrodo apenas sufra desgaste.
Como he dicho anteriormente, la maquina TIG presenta un gas que protege la soldadura, este gas puede ser argón y/o helio. En ausencia de este gas de protección la soldadura entra en contacto con el oxígeno, y se produce una oxidación de la misma que hace que aparezca en la soldadura un color anaranjado.

En esta práctica hemos realizado la soldadura TIG a tope de dos chapas. Las medidas de estas chapas son 100X50X3mm y 100X50X1mm.


Descripción del proceso:

Para realizar esta esta práctica es necesario cortar las chapas, en nuestro caso hemos cortado con la sierra dos chapas de 3mm,y otras dos de 1mm. Una vez hemos realizado hemos las hemos limado, dando lugar a la siguiente pieza.
PIEZA DE 3mm.

Cuando ya tenemos las piezas preparadas, ya podemos realizar la soldadura. Para realizar la soldadura es necesario calibrar la máquina.
En mi caso como vemos a soldar acero colocamos el tipo de corriente en corriente continua, y con un voltaje de 70. El voltaje que vamos a aplicar debe encontrarse entre 60-90, pero dentro de ese rango se pueden realizar variaciones, dependiendo de la forma de soldar de cada persona, ya que cuanto más voltaje debemos ir más rápido.
Los demás parámetros corresponden a los segundos que tarda en formarse la gota, y la forma de pulsar el botón para accionar la máquina.
En esta maquina es necesario afilar el electrodo para quitar los contaminantes que tenga la punta, si ha estado en contacto con la gota; y también para centrar en un punto muy concreto la corriente.
Con la maquina calibrada, ya podemos soldar la pieza. Para ellos es necesario preparar las piezas, dejando entre las dos chapas una distancia equivalente a la mitad del grosor de la pieza, en este caso 1,5mm.
Para soldar con esta máquina debemos situar el electrodo muy cerca de la zona a soldar pero sin tocarla, ya que si tocamos la gota se contamina la punta del electrodo. Una vez que ya hemos clocado el electrodo iniciamos la soldadura, y esperamos hasta que se forma la gota. Después movemos la gota de un lado hacia el otro fundiendo los bordes, y rellenamos el hueco con el caldo resultante.
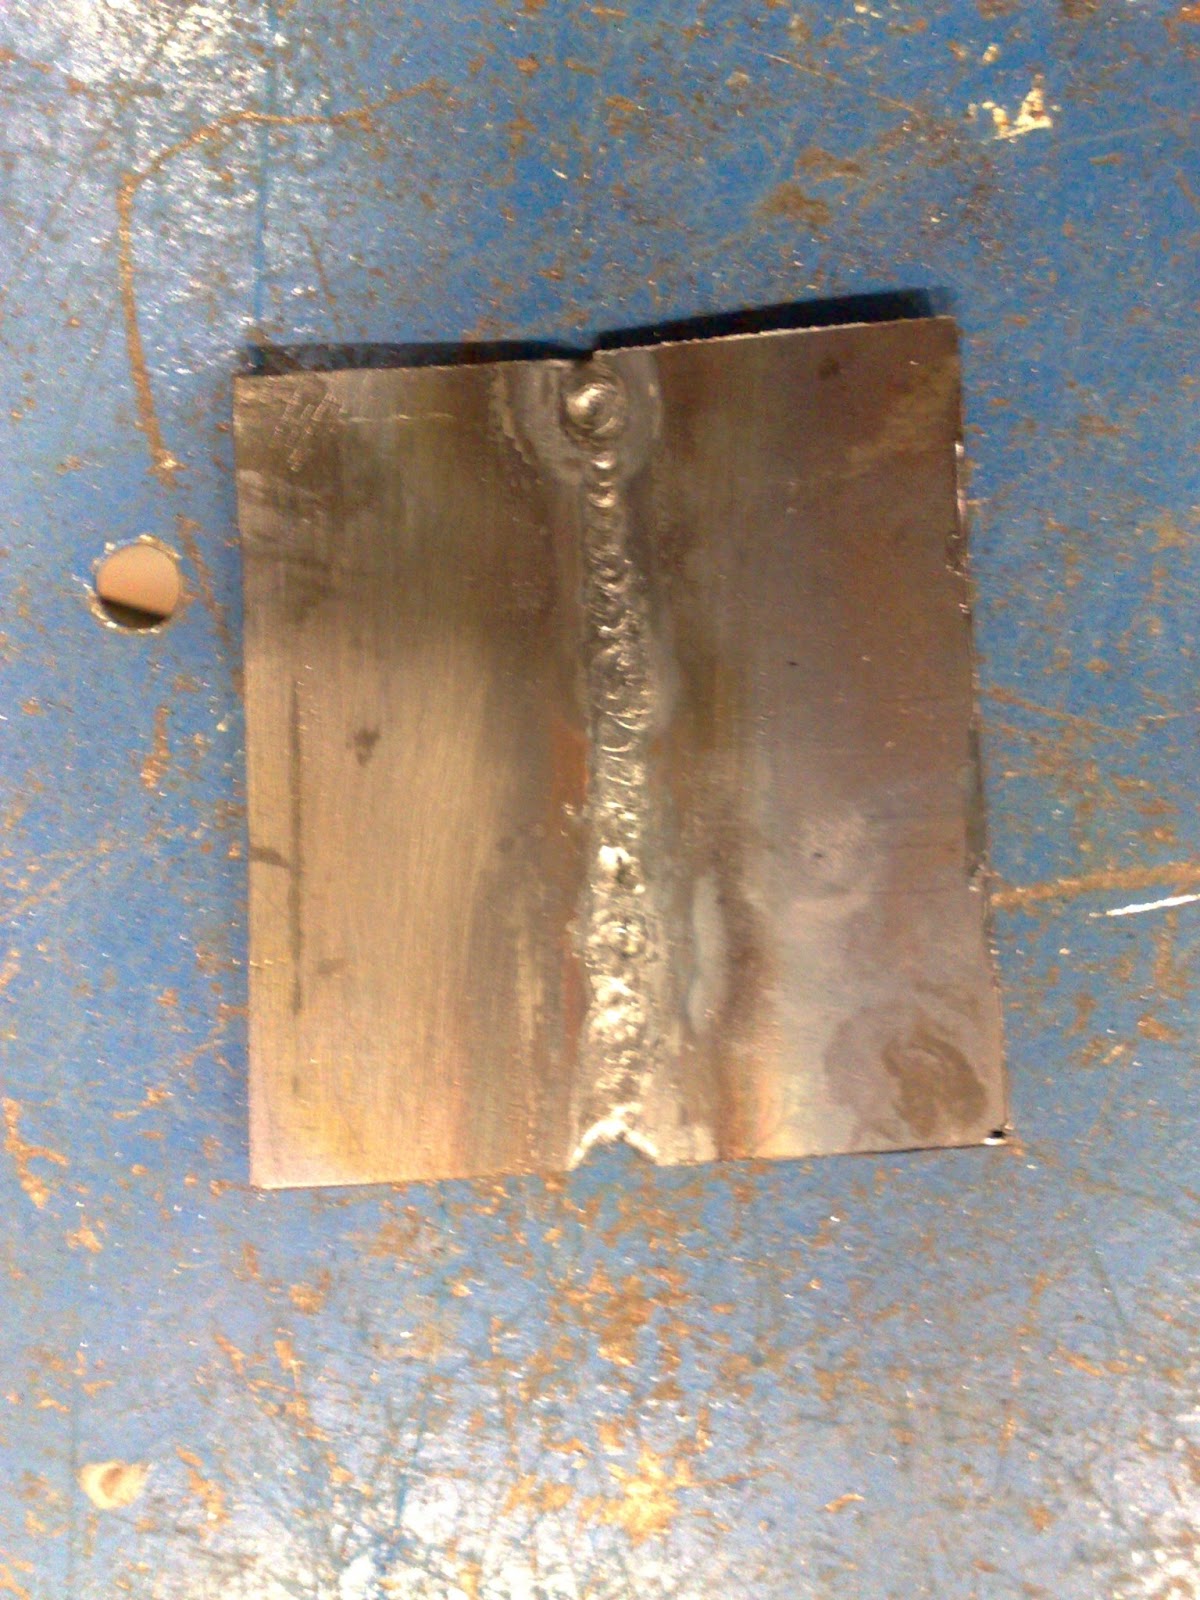
Cuando ya hemos rellenado el hueco pulsamos el botón para parar la máquina, pero continuamos con la boquilla apuntando a la gota para evitar que el oxígeno la ataque. El resultado es el siguiente:

PARTE DELANTERA
PARTE TRASERA
                                             
La otra parte de la práctica es realizar la misma soldadura, pero con unas chapas de 1mm de grosor.
Para realizarlo cortamos con la sierra dos piezas de 100X50mm. Una vez cortadas y limadas las chapas, ya podemos realizar la soldadura. Antes de esto colocamos las piezas con una separación de 0,5mm entre sí.
La calibración de la máquina es igual que en el caso anterior, solo varía el voltaje de la máquina que en este caso lo colocamos en 15 voltios.

PARTE TRASERA
PARTE DELANTERA


Dificultades y conclusiones:

Las dificultades que presenta esta práctica es que es necesario tener especial cuidado con la distancia entre la punta del electrodo y la gota, ya que si es muy grande la distancia la gota desaparece, por el contrario si la tocamos contaminamos el electrodo. Además es muy importante la colocación de las piezas, ya que si no dejamos el espacio suficiente el caldo no llega a calar, y no se rellena todo el hueco.
Como conclusión podemos decir que al ser un tipo de soldadura diferente y más compleja, con respecto a las que hemos manejado anteriormente, es necesario practicar antes de realizar la práctica, pero aun así el resultado de esta soldadura es muy bueno, ya que la soldadura resultante es lisa.

Riesgos asociados a la práctica:

Los riesgos que encontramos asociados a esta práctica son:
  1. Cortes, debido al uso de la sierra: Guantes
  2. Posibles quemaduras, por contacto con la chapa caliente: Guantes.
  3. Daños en los ojos provocados por la soldadura: Careta.
  4. Proyecciones de chispas: Petos.
  5. Caidas de objetos: Botas de seguridad.

martes, 15 de enero de 2013

METAL SHAPING

In this post i go to explain the different process of metal shaping. The metal shaping consist in shape to the metal by differents processes. This processes differentiated in the temperature of the metal in the moment in which we go to shape, this process are:

  • Hot shape: In this process the metal recieve the form when the metal is hot. The hot shape need heat the metal, this do that the metal be more soft, and we can do the form easily.
  • Cold shape: Unlike the hot shape in the cold shape is not necesary heat the metal, and the metal receive the form through pressure, and knocking, because the metal is not soft like the previous process.
                                    Hot shape:
In this process entry the metal in a oven, where the metal is heated. After of be heated the metal receive the different form. The processes that are used for do the form, are the following:

    1.- Lamination: This process consist in create prints the metal. The lamination begin when the metal is heating. When the metal is hot, the metal is passed through a rollers. 
This rollers have differents separations till lead a print desired thickness.


    2.- Forge: This process is a conformate of the metal that consist in do form to the metal applying big pressures. The differents types of forge that exist are:
  • Forge of blacksmith: This type of forge consist in do form to the metal heating with an hammer. However this type of forge can´t do complex forms.
  • Forge with pile driver: This process is very similar to the forge of blacksmith, but the form is do with a hammer of vapor.
  • Forge horizontal: The forge horizontal consist in heat the metal with a machine that heat the metal horizontally.
  • Forge with press: In this process is used the press, that is form for a cilind which a mallet that hit the metal.


    3.- Extrusion: The extrusion is other type of metal shaping, this process consist in do pass the metal through a zone that have the form that we desire. Passing the metal ,as is soft, is easily deformable.


Cold shape:
The cold shape is a process of metal shaping that don´t need hot. This situation do that is necesary high pressure for get do the form to the metal.
That is not necesary heat the metal is the type of metal shaping most used in the workshops. Moreover this is a process that is used for the people that restores classics cars, because is very difficult find the parts.
The processes of the cold shape are:

    1.- Cut: The cut is the fist process that we do before the metal shaping, the cut can be through different tools, that can be manuals or automatics. The manual tolls are the saw, the shears,     ... The automatics are the rotafles, the die,...etc.

    2.- Bent: The is do for two processes. One process consist in put the metal in a concave shaped stump, and when you have the metal here, you can hit the metal . For bent the metal with this process the zone that you want bent must be in the concave zone, afterthat you can hit the metal with the hammer.


The other form which you can bent the metal is with the English whell. This machine is form with two wheels,one on the superior part, and other in the inferior part. For bent themetal we do spend the metal between the whell with an angule. This angule increasingly pronounced.


    3.-Glued: The glued can be do with different materials. One of this material is the glue, we put the glue in the zone that we want glued. 
The other form is with a immovable union. This could be for differet machines like: Mag, Mig, Tig,... This type of union differs from previous that this union can´t be separate without breaking a plate.


    4.-Stretched: The stretched of the metal can do it with a hamer. For stretch the metal we put the metal in a  page surface, or a stump, and hit the metal for gain flattening the metal or estrirarlo.este process can also be carried out in the English wheel.
Unlike the process of bent the metal, in this process in the English wheel is only necessary to move the metal on wheels, it is not necessary to tilt.


viernes, 21 de diciembre de 2012

ACEROS EMPLEADOS EN EL AUTOMÓVIL.

En esta entrada vamos ha hablar sobre los diferente tipos de aceros que se emplean en el sector de la automoción. Así como las características de cada uno de ellos.
ACEROS:

En la evolución de los vehículos, se ha intentado encontrar los materiales que reúnan las mejores propiedades, y prestaciones, con el fin de usarlos en la fabricación de los vehículos.
En sus inicios los vehículos estaban fabricados de aceros. Sin embrago con la aparición del aluminio, se comienza a poner en duda al acero,ya que el aluminio es un material muy ligero, resistente, dúctil, maleable,..
Esta situación hizo que las grandes empresas dedicadas a la fabricación del acero comenzaran a investigar como mejorar las propiedades de este material a través de tratamientos.
Los diferentes aceros que se emplean en el sector de la automoción, son:


Aceros de alta resistencia:  
    1.-Aceros brake-hardening: 

  • Características: Con este tipo, lo que ha conseguido es un acero con un gran límite elástico. Esta elasticidad se consigue por medio de un tratamiento térmico a baja temperatura.
  • Usos: Este tipo de acero es utilizado en los paneles exteriores, como puertas, capó, techo.. Además de las zonas estructurales, como bastidores, travesaños, puntales...
  • Conformado: Como consecuencia de su límite elástico, el proceso de reconformado de este tipo de acero algo más de fuerza que los aceros convnconales.
    De la misma manera, el bajo contenido en elementos aleantes le confiere una buena soldabilidad.
BASTIDOR

    2.-Aceros microaledos: 

  • Características: Este tipo de acero se consigue reduciendo el tamaño del grano y la precipitación del grano. Además en algunos aceros se añaden otros elementos de aleación como titanio, niobio o cromo que confieren propiedades de dureza. Este tipo de aceros se caracteriza por una buena resistencia a la fatiga, una buena resistencia al choque y una buena capacidad de deformación en frío.
  • Usos: Este acero se emplea en  piezas interiores de la estructura que requieren una elevada resistencia a la fatiga, como por ejemplo los refuerzos de la suspensión, o refuerzos interiores. También se pueden encontrar en largueros y travesaños.
  • Conformado: Durante el reconformado se deberá realizar un mayor esfuerzo, que si se tratara de una pieza fabricada con acero convencional, debido a su límite elástico más elevado.


    3.-Aceros refosforados: 

  • Características: En este acero encontramos un núcleo de ferrita, y elementos como el fósforo en una concentración de hasta un 0.12%. Esto le otorga una alta resistencia, sin dejar deser aptos para la estampación.
  • Usos: Las piezas fabricadas con esta clase de acero se destinan a usos múltiples, como piezas de estructuras o refuerzos que están sometidas a fatiga, o piezas que deben intervenir en las colisiones como son largueros, travesaños o refuerzos de pilares.
  • Conformado: Al igual que en el acero anterior es necesario realizar más esfuerzo para su conformación, debido a su punto elástico elevado.
TRAVESAÑO

Aceros de muy alta resistencia:
Los aceros de muy alta resistencia, en su obtención se parte de un acero inicial que se somete a un proceso específico, por lo general es un tratamiento térmico (temple, revenido, normalizado…), que lo transforma en otro.
    
    1.- Aceros de fase doble:

  • Características: Este tipo de aceros presentan una buena aptitud para la distribución de las deformaciones, un excelente comportamiento a la fatiga y una alta resistencia mecánica lo que genera una buena capacidad de absorción de energía.
  • Usos: Como consecuencia de sus altas propiedades mecánicas y su potencial de aligeramiento entorno al 15%, en comparación con los aceros convencionales, se usan en piezas con alto grado de responsabilidad estructural como son estribo, el montante A, correderas de asientos, cimbras de techo,...
  • Conformado: El reconformado de éstos aceros es por lo general difícil, como consecuencia de su mayor límite elástico, lo que obliga a realizar esfuerzos mayores en comparación con otros aceros de menor resistencia. El proceso de soldadura también se complica, teniendo que usar equipos capaces de proporcionar intensidades mayores que las que suministran los equipos convencionales.
MONTANTE A

    2.-Aceros de plasticidad inducida por transformación: 
  • Características: Estos aceros presentan una gran compactación, lo que hace que posean una buena distribución de las deformaciones  y por lo tanto una buena estampación.

Estas características hacen que presente una gran resistencia, y una buena absorción de la energía. Dichas características, se consiguen a través de tratamientos elásticos a baja temperatura, que le dota de una mayor resistencia, mayor capacidad de absorción de energía y un menor peso.

  • Usos: Estos aceros se usan sobre todo a piezas de estructura y seguridad como son largueros, traviesas, refuerzos de pilar B,...
  • Conformado: El proceso de reconformado de estos aceros es por lo general difícil como consecuencia de su mayor límite elástico, lo que obliga a realizar esfuerzos mayores en comparación con otros aceros que presentan una menor resistencia.

ESTRIBO

    3.- Aceros de fase compleja:

  • Características:  Los Aceros de fase compleja se diferencian del resto por un bajo porcentaje en carbono, inferior al 0,2 %. Su estructura esta basada en la ferrita, en la cual también se encuentra austenita y bainita. 

Los aceros de fase compleja incorporan además, elementos de aleación convencionales (manganeso, silicio, cromo, molibdeno, boro) y microaleantes para afinamiento de grano (niobio y titanio),estos últimos les confieren una estructura de grano muy fino. Este tipo de aceros se caracterizan por una elevada absorción de energía acompañada de una alta resistencia a la deformación.

  • Usos: Por su alta resistencia a la deformación, las piezas que se fabrican con este tipo de acero son aquellas que tienen como misión evitar la intrusión de elementos en la zona de los pasajeros. Además también se pueden encontrar en el habitáculo del motor y el maletero.
  • Conformado: Al igual que en los aceros anteriores el conformado es muy difícil debido al alto límite elástico que poseen.
HABITÁCULO MOTOR

Aceros de ultra alta resistencia:

Este tipo de aceros se caracterizan por su alta rigidez, la absorción de grandes energías y su alta capacidad para no deformarse.

    1.-Aceros martensíticos: 
  • Características: Los Aceros Martensíticos presentan una microestructura compuesta básicamente de martensita, este material se obtiene al transformarse la austenita en el tratamiento de recocido. El resultado son aceros que alcanzan límites elásticos de hasta 1400 MPa. 
  • Usos: Esto hace que sean aceros con una alta resistencia, por lo que se suelen emplear en zonas del vehículo destinadas a impedir la deformación del habitáculo,como por ejemplo el pilar B.
  • Conformado: En cuanto al reconformado estos aceros necesitan mucha fuerza para llevar a cabo su conformación, por lo que no se reconforman, sino que se sustituyen. 

PILAR B
    2.- Aceros al boro:
  • Características: Son aceros que presentan un alto grado de dureza como resultado del tratamiento térmico al que son sometidos así como de la adición de elementos aleantes tales como Manganeso (1,1 a 1,4 %), cromo y boro (0,005%). Gran parte de la dureza que poseen estos aceros es el resultado de la estructura martensítica que se obtiene de aplicar el tratamiento térmico.
  • Usos: Por su alto límite elástico y su reducido alargamiento (entorno a un 8%), estos aceros se adaptan sobre todo a piezas estructurales del automóvil, en particular las piezas conferidas para dar un alto grado de seguridad, debido a su alta resistencia a los choques y a la fatiga. Como son los refuerzos del pilar B y las traviesas.
  • Conformado: Al igual que el acero martensítico al ser tan resistente resulta casi imposible su reconformado.

TRAVIESA


Una vez hemos visto los tipos de aceros que podemos encontrar en el vehículo, así como sus características el diagrama del vehículo con todos los aceros que se emplean en su montaje según su límite elástico quedaría así:

lunes, 10 de diciembre de 2012

DIAGRAMA Fe-C

En esta entrada vamos a tratar el diagrama hierro-carbono. Además de clasificar los diferentes acero atendiendo a su porcentaje en carbono, a su enfriamiento y los tratamientos que sufren estos materiales en su fabricación.

CLASIFICACIÓN:

En cuanto a los aceros, los podemos clasificar en: aceros aleados, aceros no aleados, y aceros inoxidables.                   
    1.- Aceros aleados: estos tipos de aceros son aquellos que presentan entre sus componentes encontramos carbono, y otra sustancia (Mn, Cr, Ni...).
   
    2.- Aceros inoxidables: son aquellos aceros que contienen un mínimo del 10.5% en Cromo y un máximo del 1.2% de Carbono. 
   
    3.-Aceros no aleados: Estos son los más importantes para comprender el diagrama hierro-carbono. Este tipo de acero presenta un porcentaje en bajo de elementos aleantes. Dependiendo de la cantidad de carbono encontramos:
  • Aceros de bajo carbono (%C < 0.25).
  • Aceros de medio carbono (0.25 < %C < 0.55).
  • Aceros de alto carbono (0.55 > %C < 2).

CONSTITUYENTES DE LOS ACEROS:

El hierro puro pasa por tres estados a medida que va cambiando la temperatura del hierro. Estos tres estados, son:
  • Hasta los 911ºC el hierro se cristaliza en el sistema cúbico centrado en el cuerpo (BCC). En esta fase el hierro recibe el nombre de ferrita.
Este material presenta un bajo con tenido en carbono. Además es un material dúctil  maleable, y ferromagnético, hasta los 770ºC. Esta temperatura a la que pierde el magnetismo, se corresponde con la temperatura de Curie.


  • Entre 911 y 1400ºC el hierro se cristaliza en el sistema cúbico centrado en las caras (FCC). Este hierro se denomina austenita.                 
La austenita, al ser muy compacta se deforma fácilmente, y es paramagnética. Esta propiedad la presentan los materiales que son atraídos por los imanes. Además son materiales que se magnetizan fácilmente.
                             

  • Cementita, es el carburo de hierro Fe3C con un contenido en carbono del 6,67%. Este compuesto no tiene propiedades metálicas. Sin embargo la cementita es muy dura y frágil.
  • La perlita está compuesta por un 86.5% de ferrita, y un 13.5% de cementita. Este compuesto, es una microestructura, compuesta por capas o laminas alternas de ferrita y cementita. Esto se produce por medio de un enfriamiento lento en el acero.


TRATAMIENTOS TÉRMICOS DEL ACERO:

Estos tratamientos que se aplican en los aceros son muy importantes para conseguir las propiedades de los aceros, o mejorar las que tiene. 
Este tipo de procesos consisten en calentar y posteriormente enfriar el acero. Con estos tratamientos se reducen los rozamientos internos, se mejora la tenacidad, o se crea una superficie dura con un interior dúctil.  La clave de estos tratamientos consiste en las reacciones químicas que se producen en el interior de los aceros durante su calentamiento y enfriamiento.

Para llevar a cabo estos tratamientos es necesario conocer las temperaturas a las que se producen los cambios de fases del carbono y del hierro. Estas temperaturas se representan en el diagrama hierro-carbono.

Los principales tratamientos térmicos, son:

  • Temple: En este tratamiento se somete al acero a un aumento de la temperatura, hasta los 900-950º. Posteriormente se produce un enfriamiento del acero en un medio como el agua, aceite,..
Su finalidad es aumentar la dureza y resistencia del acero.


  • Revenido:  El revenido es un proceso que se realiza en aceros previamente templados. Se diferencia en el revenido en la temperatura máxima, y la velocidad del enfriamiento.

Su finalidad es reducir la dureza, y la resistencia de los aceros templados.


  • Recocido: Este tratamiento consiste en calentar el acero hasta una temperatura de entre 800, y 925º. Posteriormente se le somete a un enfriamiento lento.

Su finalidad es aumentar la elasticidad, y disminuir la dureza.


  • Normalizado: Consiste en dejar al acero en un estado normal, eliminando las tensiones internas, y otorgando una distribución uniforme del carbono.

Se emplea como tratamiento previo al temple y el revenido.


Además de las propiedades térmicas, también encontramos tratamientos termoquímicos. Estos tratamientos son similares a los tratamientos térmicos, pero que además de cambiar su estructura, modificamos su composición química hasta una determinada profundidad.
Los tratamientos termoquímicos, son:

  • Cementación: Este tratamiento consiste en aumentar la cantidad de cabono, que rodea al acero. Esto se realiza teniendo en cuenta el medio o atmósfera que rodea al acero en su enfriamiento y calentamiento.
El tratamiento consiste en aumentar la cantidad de carbono que rodea al acero, obteniéndose después de temples y revenidos, una gran dureza, resistencia al desgaste, y tenacidad del núcleo.


  • Nitruración: La nitruración consiste en aumentar la cantidad de nitrógeno de la superficie de la pieza. Esto se realiza calentando el acero entre 400-525ºC, e introduciendo el acero en una corriente de nitrógeno y amoniaco.
Su finalidad es la de aumentar la dureza superficial del acero. Sin embargo en este proceso se consigue una dureza mayor que en la cementación. 


  • Cianuración: Endurecimiento de pequeñas piezas de acero. Se consigue a través de un baño del acero en cianuro, carbonato, y cianato sódico.

  • Carbonitruración: En este proceso se introduce el acero en carbono, nitrógeno, hidrocarburos, amoniaco, y monóxido de carbono. Esto se realiza con temperaturas, de 650-850ºC, además es necesario un temple y un revenido posterior.
  • Sulfinización: La sulfinización, se produce por un calentando el azufre hasta 565ºC, y posteriormente se realiza un baño del acero en un baño de sales.

DIAGRAMAS DE ENFRIAMIENTO:

En estos diagramas de enfriamiento, se nos muestra como avanza la temperatura, con respecto del tiempo.
El tipo de enfriamiento que se produce está fuertemente ligado con las propiedades finales que va ha tener el acero, así como los constituyentes que presenta el acero en su interior.